はじめまして、製造業向けのテクニカルライターをしている宮下です。
前職は自動車部品メーカーの生産技術で、車載インバータの放熱材を塗るラインを立ち上げていました。
試作のころは、カートリッジと手動ガンで問題なく塗れていました。
ところが量産が決まったとたん、同じやり方では回らないと分かりました。
塗る量がずっと多い車載電池なら、なおさらです。
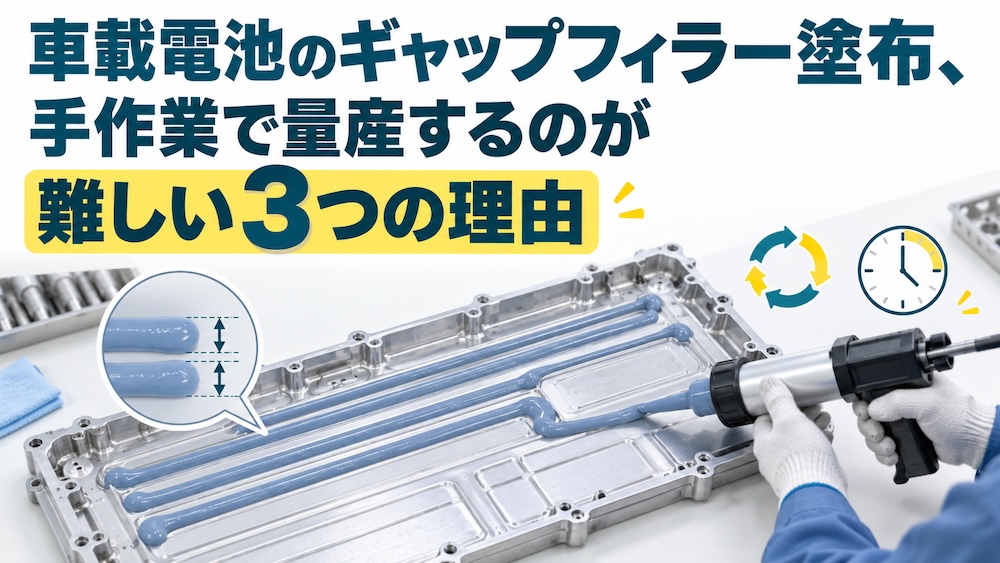
この記事では、ギャップフィラーの塗布を手作業のまま量産に持ち込めない理由を3つに分けて書きます。
目次
ギャップフィラーは何のために塗るのか
ギャップフィラーは、電池と冷却器のあいだの隙間を埋めて熱を逃がす材料です。
日産自動車の技術者による自動車技術会の論文では、電動車のバッテリーパックに使う例が増えていると紹介されています。
樹脂にセラミックのフィラー(熱を伝える粒子)を多く含み、塗るときは液状なので、部品表面の細かい凹凸に入り込みます。
狙った場所に狙った量を隙間なく置けるかどうかで、放熱の性能が変わるということです。
理由1:2液を毎回同じ比率で混ぜられない
ここで取り上げるのは、主剤と硬化剤を混ぜて固める2液型です。
岐阜県産業技術総合センターの研究報告にも、2液型は決められた比率で均一に混ぜる必要があると書かれています。
同じ報告では、ミキサーを標準の3分の1の長さにして混ぜ方が足りない状態をつくると、接着の強さが落ちました。
対象はエポキシ接着剤ですが、2液を扱う現場には身につまされる結果です。
手で量って混ぜると、比率も混ぜ具合も人や日によって変わります。
試作なら目で確かめられても、量産で全数を確かめ続けるのは無理があります。
理由2:混ぜて塗るあいだに気泡が入る
ヘラで混ぜると、どうしても空気を巻き込みます。
JST CREST研究終了報告書(研究代表者は東北大学の小原拓氏)には、部品同士の隙間の空気はほぼ断熱の状態になり、界面に残った気泡は熱の通り道を狭めると書かれています。
隙間を埋めるための材料なのに、気泡が入れば熱が通りにくくなります。
私も前職で、塗ったあとの気泡探しに追われた時期がありました。
理由3:量と速さが人の手に余る
ヘンケルの2液型ギャップフィラー「BERGQUIST TGF 3010APS」の公開資料には、次の数字が載っています。
- 粘度はA剤が425,000mPa·s、B剤が650,000mPa·s(低いせん断速度で測った値)
- 密度は3.0g/cc
- ある自動車メーカーの事例では、1パックの塗布時間が60秒未満で、1ラインで1日500パック以上を生産できる
密度が3.0g/ccなら、400ccのカートリッジ1本で約1.2kgです。
重くて粘りの強い材料を1分足らずのペースで1日中押し出し続けるのは、人の腕では続きません。
計量・混合・吐出を装置に任せる
大阪府守口市のナカリキッドコントロールは、主剤と硬化剤をポンプで比率どおりに量り、ミキサーで混ぜて吐出する2液型ディスペンサをつくっています。
同社は、ディスペンサ「ν(ニュー)シリーズ」と協働ロボットで、フィラーを多く含む比重の高い樹脂を吐出する様子を公開しています。
実際の動きは、放熱用ギャップフィラーを混合吐出する協働ロボットのデモページで確認できます。
ただ、デモの材料と自社の材料が同じとは限りません。
同社のテストルームの申し込みフォームには、フィラーの有無やポットライフ(可使時間)を書く欄があります。
量産の前に、自社の材料で一度流してみるのが確実です。
まとめ
- 2液の比率と混ぜ具合を、手で毎回そろえるのは難しい
- 混ぜて塗るあいだに入った気泡は、放熱の妨げになる
- 重くて粘る材料を量産のペースで塗り続けるのは、人の手に余る
試作で手作業がうまくいっても、量産でうまくいくとは限りません。
量産の計画が見えてきたら、早めに装置メーカーへ材料を持ち込んで試してみてください。
最終更新日 2026年10月12日 by echani